卫生型自动化清管系统 助力乳制品工厂提升产品回收率的高效管道运输设备
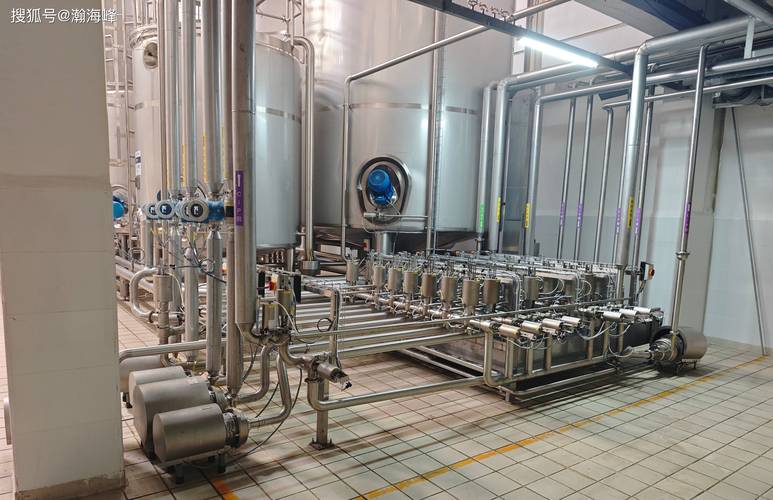
在乳制品生产过程中,管道运输是连接各工艺环节的“血管”,但传统管道输送往往伴随着残留、损耗与清洗难题。如何在不影响产品品质的前提下,最大限度回收管道中的残留奶液,同时满足食品安全的严格要求?卫生型自动化清管系统(亦称管道清管设备)正成为越来越多乳制品工厂的升级选择。
一、乳制品管道输送的痛点:残留与损耗
乳制品生产具有高频率、多品种、易变质的特点。每次批次切换或生产结束时,管道内壁都会附着一定量的奶液、酸奶或奶油等产品。若直接用水顶出,这部分产品会被稀释并当作废水排放,造成可观的经济损失。以一个中型乳品厂为例,每日管道残留的产品可达数百公斤,长期累积损失巨大。残留物若清洗不彻底,还会带来微生物滋生风险,影响下一批次产品的新鲜度与货架期。
二、卫生型自动化清管系统的工作原理
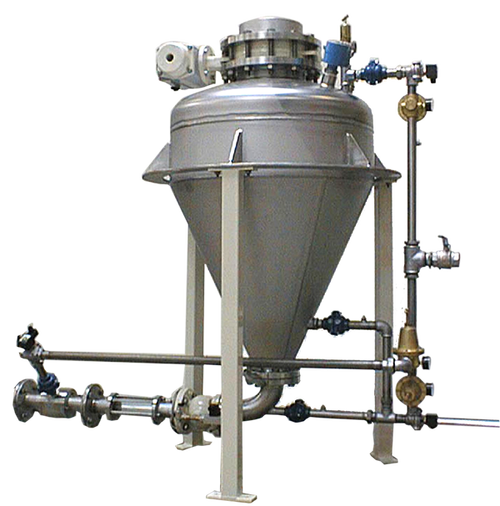
卫生型自动化清管系统是一种专门为食品、饮料及乳制品行业设计的管道运输设备。其核心是一个或一组经过卫生级认证的清管球(或清管器),通过压缩空气、氮气或洁净水作为动力,在管道内壁以恒定速度推进。清管球与管道内壁过盈配合,像活塞一样将残留产品刮扫并推至管道出口,从而实现高效回收。
系统通常由以下部分组成:
- 发射站与接收站:用于清管球的自动发射与回收,采用卫生级卡箍连接,便于CIP/SIP清洗。
- 清管球:食品级硅胶或三元乙丙橡胶材质,耐温耐酸碱,符合FDA及EU 1935/2004标准。
- 自动化控制单元:PLC与触摸屏控制,可预设清管程序、压力、速度,并与工厂MES/SCADA系统联动。
三、提升产品回收率:从“损耗”到“增收”
采用卫生型自动化清管系统后,管道内残留的产品回收率通常可达90%以上。回收的奶液可直接返回配料罐或进入下一批次,无需降级处理。具体效益包括:
- 显著减少产品损失:以每日残留200公斤计,每年可回收约60吨乳制品,按原料成本计算,投资回报周期通常不超过12个月。
- 降低废水处理负荷:减少因冲洗水顶料产生的COD浓度,污水处理成本随之下降。
- 提升CIP效率:清管过程随后进行就地清洗,清洗液用量和时间可缩短20%-30%。
- 保证产品一致性:清管后管道无残留,批次间交叉污染风险极低,利于生产高端乳制品如婴儿配方奶粉。
四、自动化与卫生设计的双重优势
传统清管系统多依赖人工操作,存在卫生死角、劳动强度大等问题。而新一代卫生型自动化清管系统从设计到运行均贯彻卫生理念:
- 全自动运行:一键启动,清管球自动发射、运行、接收,全程无需人工拆管。
- 无死角结构:管道连接采用卫生级焊接或卡箍,内壁抛光至Ra≤0.8μm,杜绝微生物藏匿。
- 在线清洗与灭菌:系统本身可纳入CIP/SIP循环,确保清管球在储存和运行中不被污染。
- 数据追溯:每次清管的压力、时间、回收量等数据自动记录,满足食品可追溯性要求。
五、选型与实施要点
为最大化清管系统的效益,乳制品工厂在选型时应关注:
- 管道适配性:确认清管球可通过所有弯头、阀门和变径段。通常要求弯头曲率半径≥1.5D且无死区阀门。
- 材质认证:接触产品的部件必须具有FDA、EC 1935/2004等食品级认证。
- 自动化兼容性:系统通讯协议应能接入现有工厂控制系统,避免形成信息孤岛。
- 供应商服务:优先选择具有乳制品行业成功案例的管道运输设备供应商,确保售后与备件供应。
六、
随着乳制品行业竞争加剧与原料成本攀升,每一滴原奶都值得珍惜。卫生型自动化清管系统不仅是一套管道运输设备,更是企业实现精细化生产、降本增效的关键工具。它从卫生设计出发,以自动化手段提升回收率,让管道运输真正做到“颗粒归仓”。对于正在寻求产线升级的乳制品工厂而言,及早引入该系统,或将开启高品质、低损耗的生产新篇章。
如若转载,请注明出处:http://www.hbstlxgg.com/product/22.html
更新时间:2026-11-01 21:57:02